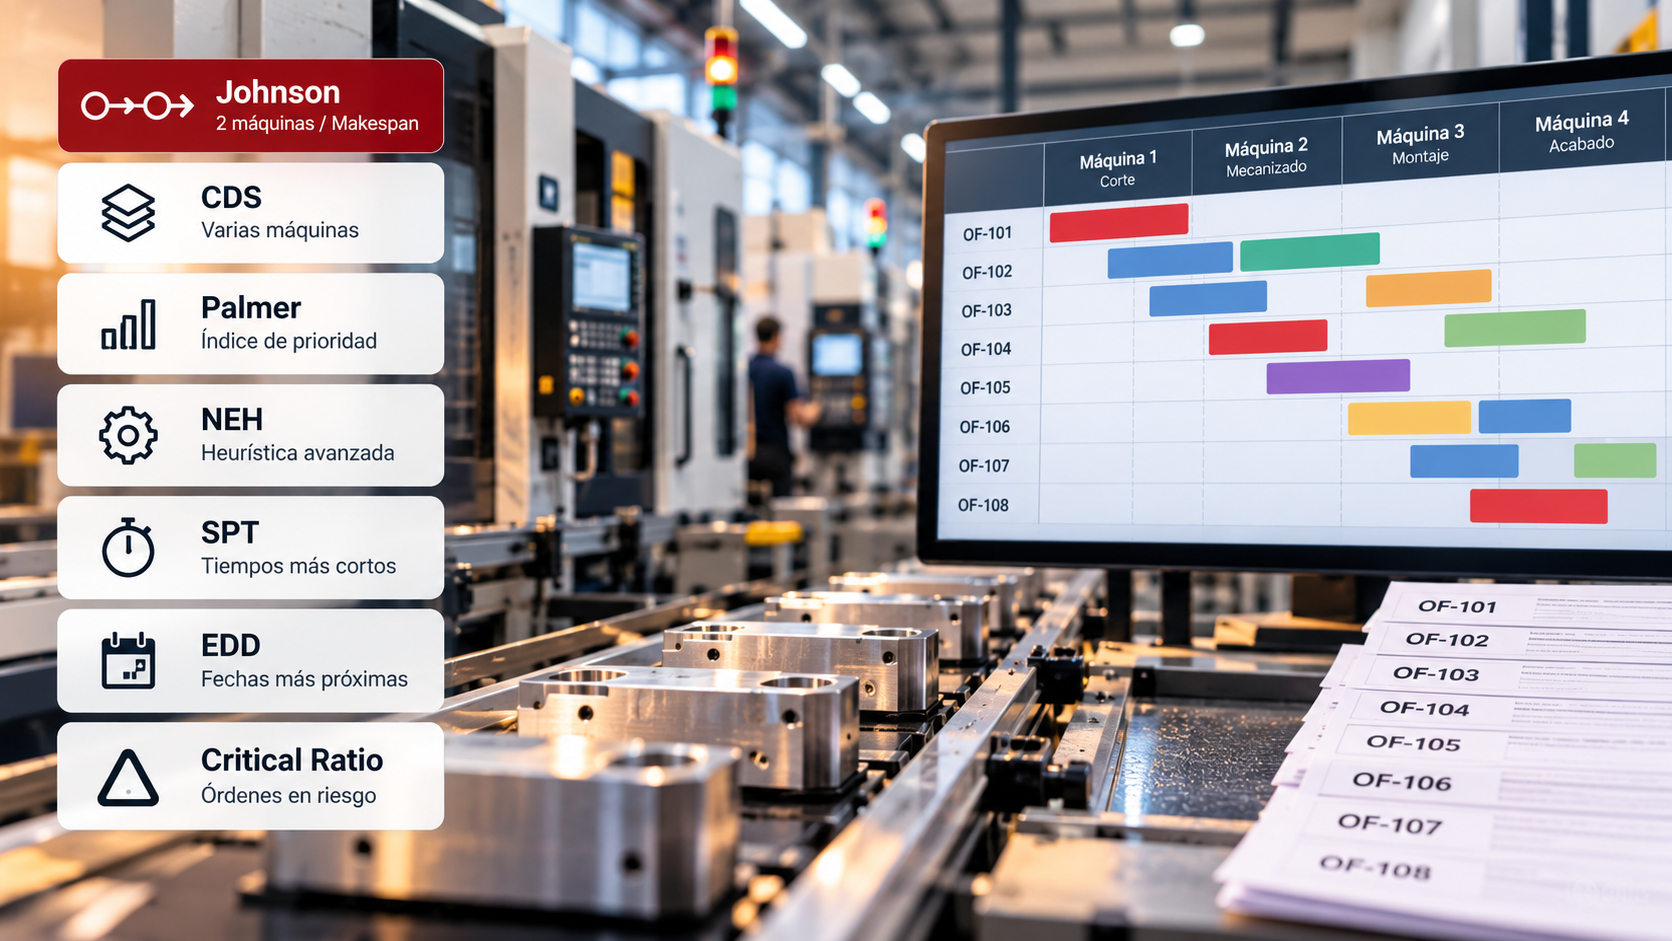
Johnson, CDS, Palmer, NEH, SPT, EDD o Critical Ratio son algunos de los métodos más conocidos para decidir en qué orden deben procesarse las órdenes de fabricación. Pero no todos resuelven el mismo problema ni persiguen el mismo objetivo.
El orden de fabricación importa
Imaginemos que tenemos diez órdenes de fabricación pendientes. Todas necesitan utilizar los mismos recursos, pero sus tiempos de proceso son diferentes.
Podríamos fabricarlas simplemente por orden de llegada. Sin embargo, cambiar la secuencia puede reducir tiempos de espera, mejorar la utilización de las máquinas, disminuir retrasos e incluso conseguir que el conjunto completo de trabajos termine antes.
Ahí aparece el problema de secuenciación de la producción: determinar en qué orden deben procesarse los trabajos para alcanzar un determinado objetivo.
El problema es que no existe una regla universal que proporcione siempre la mejor respuesta.
El método adecuado depende de cómo esté organizada la producción, del número de máquinas implicadas y, sobre todo, de qué indicador queramos mejorar.
Antes del algoritmo: ¿qué queremos optimizar?
Dos empresas pueden tener exactamente las mismas órdenes pendientes y necesitar secuencias diferentes porque persiguen objetivos distintos.
Algunos de los criterios más habituales son:
- Terminar el conjunto completo de órdenes lo antes posible.
- Reducir los tiempos de espera entre máquinas.
- Disminuir el tiempo medio de permanencia de una orden en producción.
- Evitar retrasos respecto a las fechas comprometidas.
- Priorizar órdenes urgentes.
- Reducir los tiempos ociosos de determinados recursos.
Uno de los indicadores más utilizados en este tipo de problemas es el makespan.
El makespan representa el tiempo transcurrido desde que comienza el primer trabajo hasta que termina el último de la secuencia.
Métodos como Johnson, CDS, Palmer o NEH están especialmente relacionados con la búsqueda de secuencias que reduzcan este valor.
Primero: ¿qué es un Flow Shop?
Muchos algoritmos clásicos de secuenciación parten de un escenario conocido como Flow Shop.
En un Flow Shop, todos los trabajos pasan por las máquinas o etapas productivas siguiendo el mismo orden.
El producto A puede necesitar 10 minutos de corte y el producto B 25 minutos, pero ambos recorren las etapas en el mismo orden.
La pregunta es: ¿en qué orden introducimos A, B, C, D… para aprovechar mejor las máquinas?
Es precisamente este tipo de problema el que dio origen a algunos de los algoritmos de secuenciación más conocidos.
Principales métodos de secuenciación de la producción
Conviene distinguir entre algoritmos y heurísticas pensados específicamente para problemas Flow Shop y reglas de prioridad más sencillas utilizadas para decidir qué trabajo debería procesarse a continuación.
| Método | Tipo | Situación habitual | Objetivo |
|---|---|---|---|
| Johnson | Algoritmo | Flow Shop de 2 máquinas | Minimizar makespan |
| CDS | Heurística | Flow Shop de varias máquinas | Reducir makespan |
| Palmer | Heurística | Flow Shop de varias máquinas | Obtener rápidamente una buena secuencia |
| NEH | Heurística | Flow Shop de varias máquinas | Reducir makespan |
| SPT | Regla de prioridad | Órdenes con distintos tiempos | Priorizar trabajos cortos |
| EDD | Regla de prioridad | Órdenes con fechas de entrega | Reducir retrasos |
| Critical Ratio | Regla dinámica | Órdenes con fecha y trabajo pendiente | Detectar órdenes en riesgo |
¿Cómo funciona cada método?
Regla de Johnson
Es uno de los métodos clásicos más conocidos para secuenciación de producción.
Su escenario habitual es un Flow Shop en el que todos los trabajos deben pasar consecutivamente por dos máquinas.
La regla analiza los tiempos de proceso de cada trabajo en ambas máquinas y va colocando las órdenes al principio o al final de la secuencia.
Bajo las condiciones del problema clásico de dos máquinas, permite obtener una secuencia óptima respecto al makespan.
En SEVEN tenemos un artículo específico sobre secuenciación mediante la Regla de Johnson .
Método CDS
La Regla de Johnson resulta especialmente interesante cuando tenemos dos máquinas. Pero en una fábrica real podemos tener muchas más etapas.
El método Campbell-Dudek-Smith, conocido como CDS, intenta extender la idea de Johnson a problemas con múltiples máquinas.
Para ello transforma el problema original en diferentes problemas artificiales de dos máquinas.
Sobre cada uno puede aplicarse Johnson, obteniendo varias secuencias candidatas.
Finalmente se evalúan y se selecciona la que proporciona el mejor resultado.
Método de Palmer
Palmer propone una aproximación más sencilla para obtener rápidamente una buena secuencia cuando existen varias máquinas.
El método calcula para cada trabajo un índice de prioridad utilizando sus tiempos de proceso.
Las primeras y las últimas máquinas reciben diferentes pesos en el cálculo.
Después, los trabajos se ordenan utilizando ese índice.
Su principal ventaja es la simplicidad y la rapidez para obtener una primera solución razonable.
NEH
NEH toma su nombre de Nawaz, Enscore y Ham.
El método parte de la idea de que los trabajos con mayor tiempo total de procesamiento suelen tener un impacto importante sobre la duración total del programa.
Primero se ordenan los trabajos según su tiempo total de procesamiento.
Después se van incorporando uno a uno, probando distintas posiciones en la secuencia.
En cada paso se conserva la posición que proporciona el menor makespan.
Es una de las heurísticas clásicas de referencia para problemas Flow Shop con múltiples máquinas.
SPT — Shortest Processing Time
SPT utiliza una lógica mucho más sencilla:
procesamos primero el trabajo que tarda menos.
Si tenemos trabajos de 2, 5, 7 y 12 horas, el primero sería el de 2 horas.
Esta regla puede ayudar a reducir el tiempo medio que los trabajos permanecen dentro del sistema.
Sin embargo, tiene una limitación evidente: un trabajo largo pero urgente podría quedar continuamente relegado por trabajos más pequeños.
EDD — Earliest Due Date
EDD utiliza como criterio principal la fecha comprometida.
Primero se procesa la orden cuya fecha de entrega sea más próxima.
Aquí no importa inicialmente si un trabajo requiere dos horas o veinte.
La prioridad viene determinada por el compromiso con el cliente.
Es especialmente útil en escenarios donde el principal objetivo es controlar las fechas de entrega.
Critical Ratio
El índice crítico combina dos elementos:
cuánto tiempo queda hasta la fecha comprometida y cuánto tiempo de trabajo queda pendiente.
Un valor inferior a 1 indica que el tiempo disponible es menor que el trabajo que todavía queda por realizar.
Por tanto, esa orden se encuentra potencialmente en riesgo.
Una ventaja del Critical Ratio es que puede recalcularse continuamente a medida que avanza el tiempo.
Entonces, ¿qué método debemos utilizar?
Depende del problema que estemos intentando resolver.
Si tenemos un Flow Shop de dos máquinas y buscamos minimizar el makespan, Johnson es una referencia natural.
Si tenemos varias máquinas, CDS, Palmer o NEH permiten abordar el problema mediante diferentes aproximaciones heurísticas.
Si simplemente queremos decidir qué trabajo debería entrar a continuación en un recurso, reglas como SPT, EDD o Critical Ratio pueden ser mucho más fáciles de aplicar.
Lo importante es no seleccionar el método por su nombre, sino empezar identificando correctamente el problema productivo y el indicador que queremos mejorar.
Un mismo conjunto de órdenes puede generar secuencias diferentes
Supongamos que tenemos cuatro órdenes pendientes:
| Orden | Tiempo pendiente | Fecha de entrega |
|---|---|---|
| OF-101 | 8 horas | Viernes |
| OF-102 | 2 horas | Lunes |
| OF-103 | 5 horas | Miércoles |
| OF-104 | 3 horas | Martes |
Aplicando SPT, comenzaríamos por OF-102 porque únicamente requiere dos horas.
Después procesaríamos OF-104, OF-103 y finalmente OF-101.
Aplicando EDD, también comenzaríamos en este ejemplo por OF-102, pero el razonamiento sería completamente diferente: su fecha comprometida es la más próxima.
A continuación procesaríamos OF-104, OF-103 y OF-101 según sus fechas comprometidas.
En un escenario con varias máquinas consecutivas, los tiempos de cada operación podrían provocar que Johnson, CDS, Palmer o NEH propusieran una secuencia completamente distinta.
¿Y qué tiene que ver todo esto con un ERP?
Para aplicar cualquiera de estos métodos necesitamos disponer de datos fiables.
Algunos ejemplos son:
- Tiempos previstos de fabricación.
- Máquinas necesarias para cada operación.
- Rutas productivas.
- Fechas comprometidas con los clientes.
- Carga actual de los recursos.
- Órdenes de fabricación pendientes.
- Disponibilidad de materiales.
Un ERP como Etendo puede proporcionar esa base de información y servir como punto de partida para desarrollar herramientas de planificación adaptadas a las reglas reales de cada fábrica.
Y aquí aparece una cuestión importante: en producción real rara vez existe una única regla válida para todas las situaciones.
Una empresa puede partir de un determinado algoritmo de secuenciación y añadir posteriormente restricciones propias:
- Prioridades de determinados clientes.
- Disponibilidad de materiales.
- Cambios de formato.
- Utillajes necesarios.
- Capacidades diferentes entre máquinas.
- Mantenimientos planificados.
- Órdenes urgentes.
Del algoritmo a la fábrica real
Johnson, CDS, Palmer, NEH, SPT, EDD o Critical Ratio son herramientas útiles porque proporcionan una forma estructurada de responder a una pregunta que aparece continuamente en producción:
Pero ningún algoritmo de secuenciación sustituye al conocimiento del proceso productivo.
El verdadero trabajo consiste en identificar qué restricciones existen, qué datos son fiables y qué objetivo queremos optimizar.
A partir de ahí podemos utilizar una regla conocida, combinar varios criterios o desarrollar una lógica específica para nuestro proceso de fabricación.
Si quieres profundizar en uno de los métodos clásicos, puedes consultar nuestro artículo sobre cómo secuenciar la producción utilizando la Regla de Johnson .
Preguntas frecuentes
¿Cuál es el mejor algoritmo para secuenciar la producción?
No existe un algoritmo universalmente mejor. La elección depende de la estructura del proceso, del número de máquinas y del objetivo que queramos optimizar: makespan, retrasos, tiempos de espera u otros indicadores.
¿Cuál es la diferencia entre Johnson y CDS?
Johnson se aplica en su formulación clásica a un Flow Shop de dos máquinas. CDS extiende esta idea a problemas con múltiples máquinas creando varios problemas artificiales de dos máquinas sobre los que se aplica la lógica de Johnson.
¿Qué diferencia hay entre SPT y EDD?
SPT prioriza las órdenes con menor tiempo de proceso. EDD ordena los trabajos según su fecha de entrega, comenzando por aquella cuya fecha comprometida sea más próxima.
¿Qué algoritmo utilizar cuando hay más de dos máquinas?
En problemas Flow Shop con varias máquinas pueden utilizarse heurísticas como CDS, Palmer o NEH. La elección dependerá de la complejidad del problema y del equilibrio buscado entre rapidez de cálculo y calidad de la solución.
¿Puede un ERP secuenciar automáticamente la producción?
Sí, siempre que disponga de los datos necesarios y se implemente una lógica de planificación adecuada. El ERP proporciona información sobre órdenes, tiempos, máquinas, fechas y materiales, mientras que las reglas de secuenciación permiten utilizar esa información para establecer prioridades.
¿Quieres mejorar la planificación de tu producción?
En SEVEN trabajamos con empresas industriales para conectar planificación, órdenes de fabricación, máquinas, tiempos y costes dentro del ERP. Si quieres revisar cómo se está secuenciando actualmente vuestra producción, podemos estudiar vuestro proceso y valorar qué reglas o automatismos tienen sentido aplicar.